


【夹具技术指南】底板和底座的种类与选择 日本 今尾 (株式会社IMAO) 夹具技术指南
第二章 第二节 底板和底座
1、底板・底座的种类
立式加工中心主要使用底板。卧式加工中心除了使用基础底板以外还有单面底座、双面底座和四面底座。 卧式加工中心为了对应各种工件尺寸,还会使用六面和八面底座。 图中工件颜色较深的橙色标记的地方为可以加工的面。
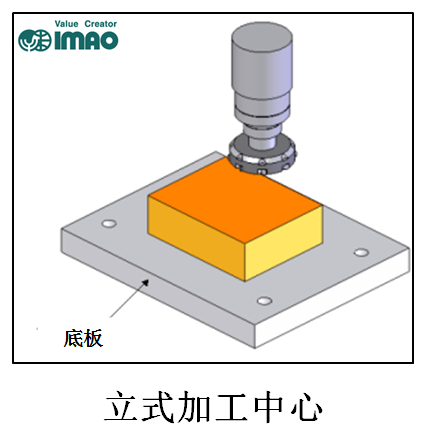
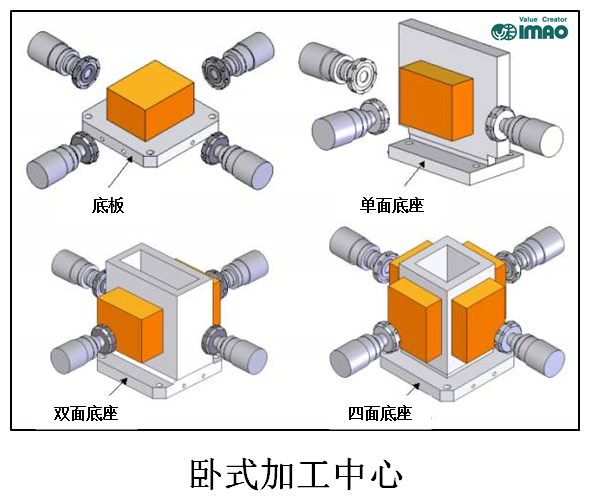
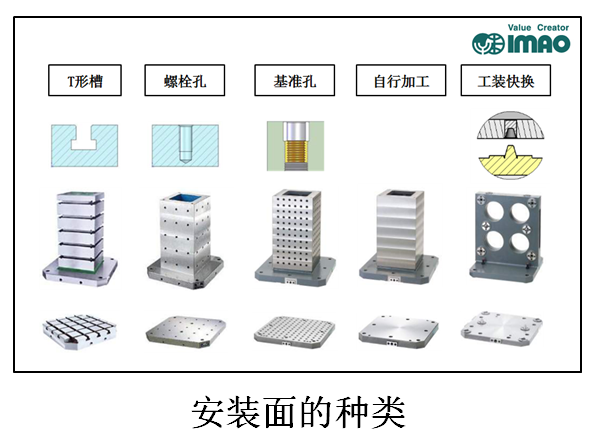
2、底板・底座的安装面的种类
底板・底座夹具安装面的安装方式有 T 形槽形式、螺栓孔形式、基准孔形式等。 此外,实际加工使用的的时候,为了尽可能完美地使加工中心精度和夹具安装面的精度一致,还有自行 加工的形式。机床所在工厂的底面倾斜、多年使用后主轴的倾斜等,每台机床都会有每台机床的个体性, 可以通过对夹具安装面所持有的余料进行加工,使之契合机床个体性,让夹具安装面的精度更高。 还有就是可以在机床外进行工装、工件的拆装形式:工装快换的形式。
比较典型的 T 形槽、螺栓孔、基准孔的优势和劣势,如下表:
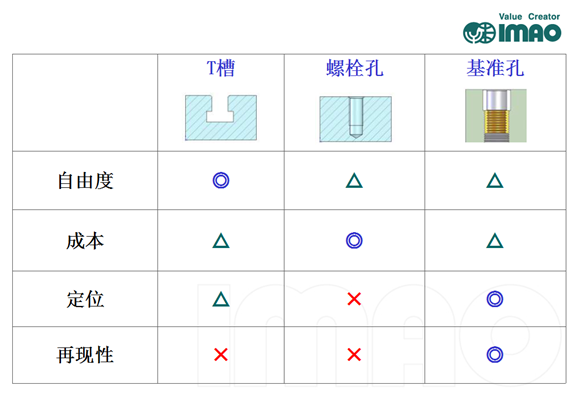
我司推荐使用定位套和螺栓的组合(基准孔形式),但是根据实际情况(例如如工件的形状、精度、批 量等因素)选择合适的底板・底座形式是非常重要的。
3、选择底板・底座时的注意事项(确定尺寸及定位方法)
选择底板・底座时,首先需要提前确认尺寸及定位方式。
卧式加工中心的基本尺寸为 400X400、500X500、630X630、800X800。根据机床厂家的不同,还有300X300、1000X1000 等尺寸,550X550 等特殊尺寸也有机床厂家生产。 立式加工中心的尺寸每个机床厂家都不同,没有特殊规则规定尺寸。每个机床厂家机床的工作台尺寸都 有各自规定的尺寸,详细还请参考各家厂家的机床说明书。
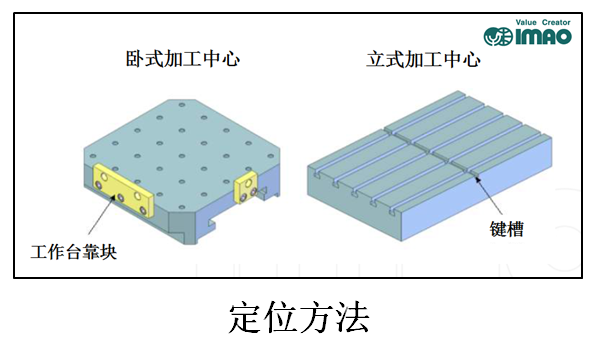
卧式加工中心的底板・底座定位一般使用安装在 X、Y 方向的工作台靠块,底板・底座通过贴合工作台靠 块从而完成定位。工作台靠块的位置一般设置在机床工作台的 0°和 270°方位,工作台靠块的位置根据 机床厂家的不同也有所差异,还请参考机床使用说明书。 立式加工中心的工作台的中央一般都设有键槽。通过键槽定位底板・底座的 X 方向,再通过 T 型槽定位 底板・底座的 Y 方向。但是,并不是所有的 T 型槽都能精准定位的,根据机床厂家的不同,机床拥有定 位功能的 T 型槽一般只有 1 根或 2 根。此类技术数据还需提前向机床厂家确认或参考机床使用说明书。
4、选择底板・底座时的注意事项(确认机床最大负重载荷)
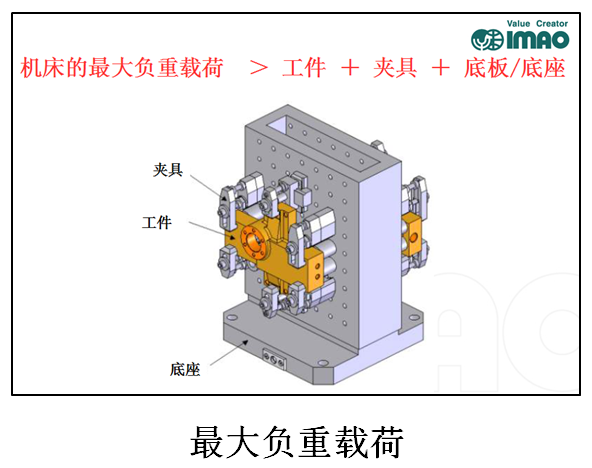
选择底板・底座时机床的最大负重载荷务必提前予以确认!
首先确认机床的最大负重载荷,其次确认工件、夹具、底板・底座的总重量,总重量绝对不能超过机床 的最大负重载荷。 也有设计师计算了工件和底板・底座的重量,忘记计算夹具的重量,请务必记住夹具的重量是绝对不能 忽略不计的! 如果总重量超过了机床最大负重载荷,可以选择减少底板的厚度、减少底座安装面的厚度或者把底座做 成中空型等方法,用来减少整体的重量。
5、选择底板・底座时的注意事项(确认底座高度及最大回转直径)及最大回转直径)
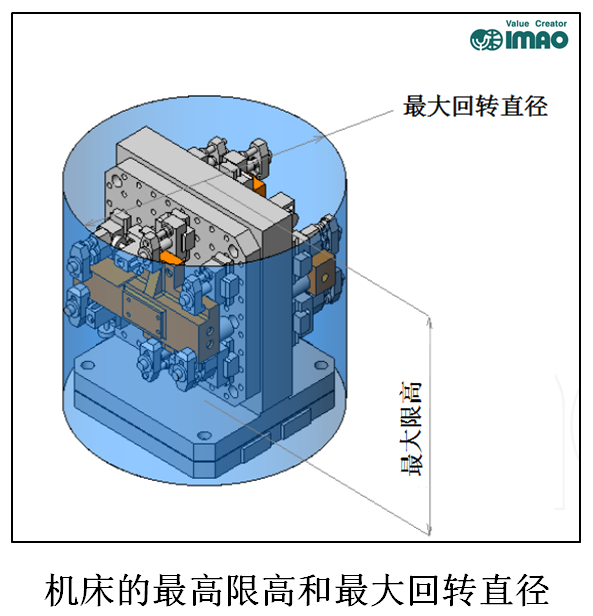
选择底板・底座时机床的最高限高和最大回转直径必须得提前确认!
特别是卧式加工中心,最大回转直径是必须要确认的事项。一般情况下,底座尺寸为 400X400 的情况时, 最大回转直径为Φ630。底座尺寸为 500X500 的情况时,最大回转直径为Φ800。以上 2 个尺寸为较常见 的尺寸,没有明确规定一定要使用这种尺寸的底座,详细还请参考各家厂家的机床说明书之后再决定使 用的尺寸大小。 夹具是从上往下夹紧工件的时候,夹具顶部(下图螺栓的顶端)必须在最大回转直径内,在设计夹具的 时候是必须得确认的!
6、选择底板・底座时的注意事项(加工范围、行程的确认)6、选择底板・底座时的注意事项(加工范围、行程的确认)
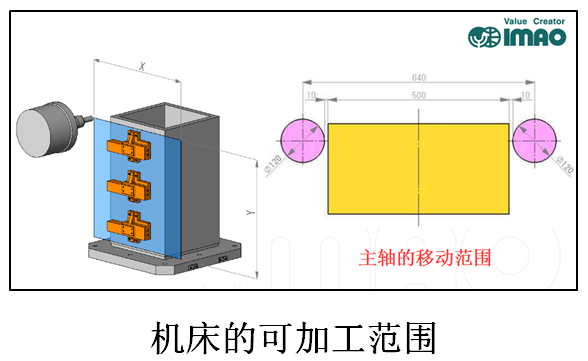
选择底板・底座时机床的可加工范围(主轴的移动范围)必须事先确认!
提前确认机床可加工范围(主轴的移动范围)是否覆盖了工件全部所需加工的部位。
特别是利用铣刀进行加工表面的时候,退刀的时候,主轴的星辰是否能使刀完全退出工件范围,必须在 设计的时候提前考虑,如果不考虑退刀的话,保证面的精度是比较困难的。铣刀退出工件时,最低需要 和工件保证 10mm 以上的距离,就是需要让刀完全离开工件范围。


- 联系我们
- 日本株式会社今尾上海代表处
丸基(上海)贸易有限公司合规授权代理
地址:上海市长宁区仙霞路88号 太阳广场E502A
邮编:200336
TEL:021-62090359
QQ:1687366436
E-mail:shanghai@imao-cn.com
- IMAO今尾线上平台定期更新!
-
微信公众号:技术资料or产品快讯or技术指南or…今尾工厂改善活动记(日本工厂为了提升生产效率和安全性而采取的各种措施!)欢迎关注我们的微信公众号!
抖音企业号:每周更新产品实拍视频和最新的应用实例视频,可以更直观地了解今尾的产品特点,帮助您更好地选购产品(抖音号:imaoshanghai)


